Семь признаков, варианты развития участка и последовательность действий до выбора оборудования
Пильный центр нужен не каждому мебельному производству. Разбираем, как отличить ограничение станка от проблемы организации участка, какие варианты решения существуют и как перейти от первых наблюдений к аудиту, сравнению технологий и обоснованному проекту.
Семь признаков, по которым можно оценить необходимость пересмотра технологии раскроя
Переход к пильному центру имеет смысл, когда ручные операции и организация потока на участке раскроя начинают ограничивать работу производства. Сам по себе возраст станка, рост количества заказов или желание ускорить пиление ещё не доказывают необходимость замены оборудования.
Задача руководителя состоит в том, чтобы найти фактическое ограничение: где образуется очередь, на каких действиях теряется время, почему следующие операции ждут детали и какие изменения дадут производству управляемый результат.
Для такого решения не обязательно заранее иметь готовое техническое задание. Достаточно собрать исходные данные о производстве и последовательно сравнить несколько сценариев. Специалист LIGA может помочь провести этот разбор, перевести наблюдения в требования к процессу и определить, нужен ли новый станок или сначала разумнее улучшить действующий участок.
Оценивать нужно весь поток раскроя
Участок раскроя связан с несколькими последовательными действиями: подготовкой задания, подачей и перемещением плит, позиционированием материала, пилением, идентификацией деталей и передачей их на следующие операции.
Даже если само пиление выполняется достаточно быстро, производство может терять время между этими действиями. Оператор ждёт задание, ищет материал, повторно настраивает упоры, вручную распределяет детали или уточняет, к какому заказу они относятся. В результате станок часть смены не пилит, хотя формально именно его считают узким местом.
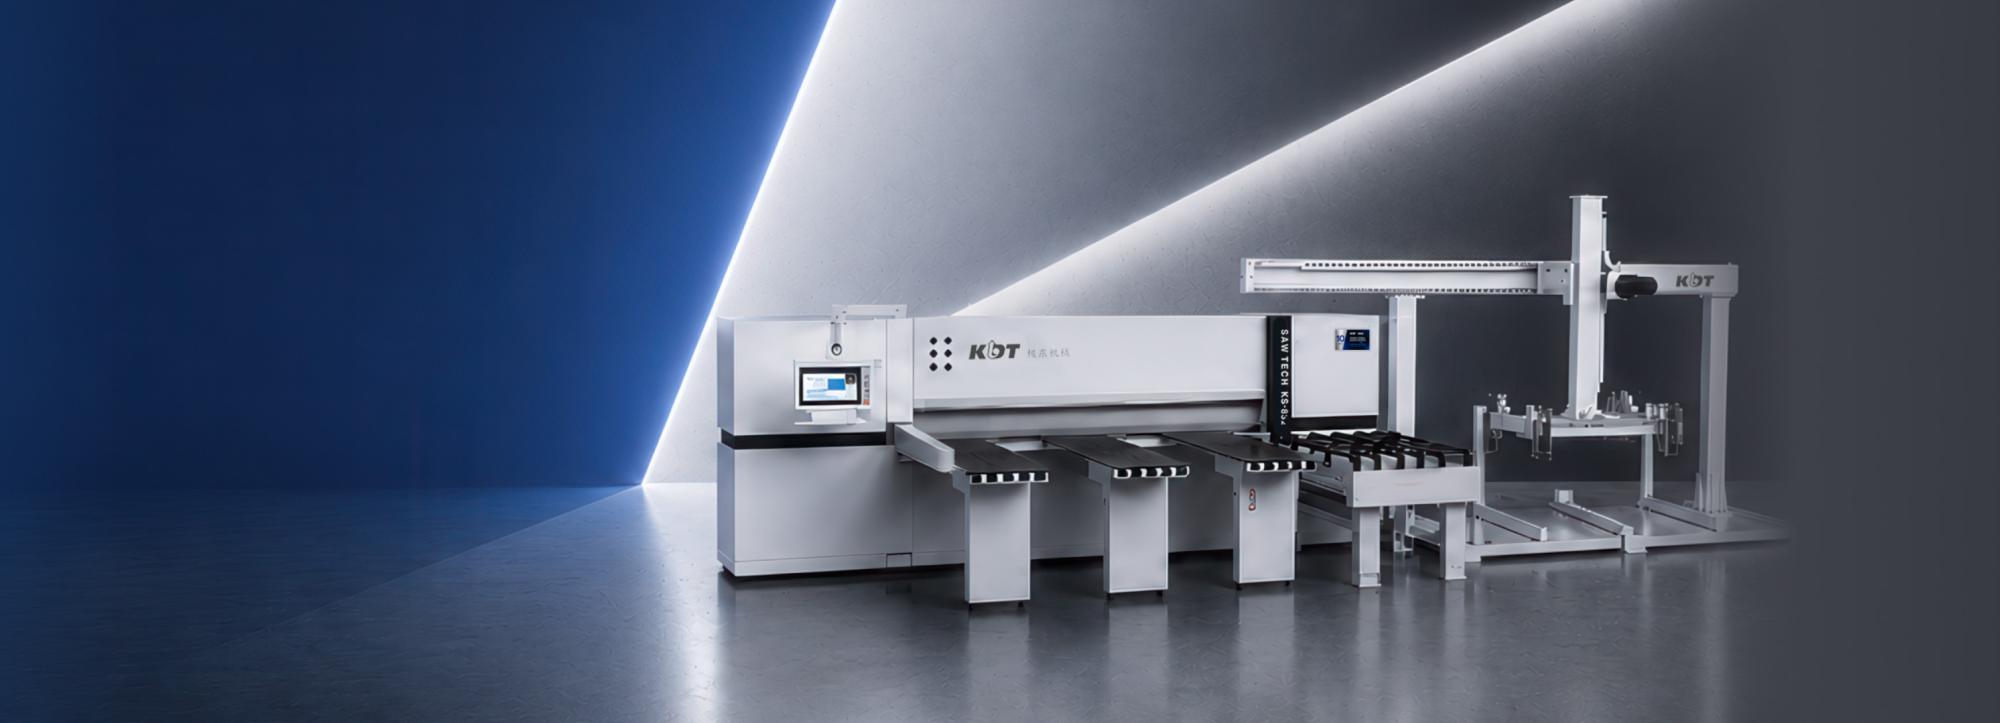
Пильный центр в подходящей конфигурации может взять на себя часть повторяющихся операций и связать этапы в более управляемый процесс. Однако эффект зависит от производственной программы, планировки участка, персонала, схемы загрузки, маркировки и передачи заданий. Поэтому сравнивать нужно не паспортную скорость двух станков, а работу всего потока от задания до передачи комплекта деталей дальше.
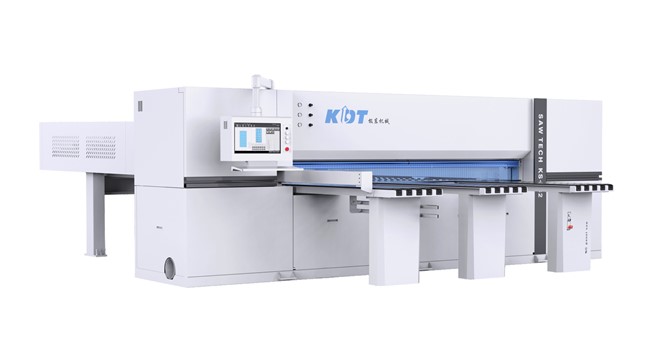
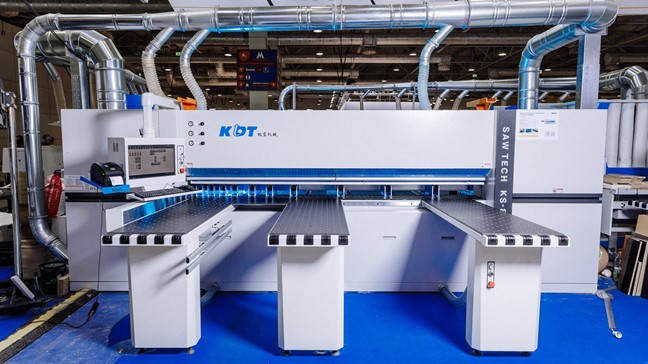
Видеопример: официальный ролик KDT KS-832D на канале производителя. Ролик иллюстрирует организацию процесса; применимость конкретной конфигурации определяется по исходным данным производства.
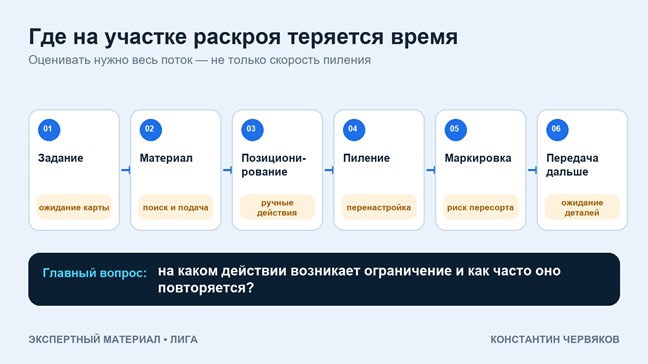
Семь признаков для пересмотра технологии раскроя
Перед участком регулярно образуется очередь
Очередь показывает, что задания поступают быстрее, чем участок завершает работу. Причиной может быть не только скорость пиления, но и подготовка карт раскроя, поиск плит, ручное позиционирование, перенастройка или сортировка деталей.
Первый шаг — в течение нескольких типичных смен отдельно фиксировать время пиления и время между резами. Если основная потеря находится между операциями, покупка более быстрого станка без изменения организации участка может не устранить очередь.
Оператор выполняет слишком много повторяющихся действий
Ручная работа становится ограничением, когда значительная часть смены уходит на одинаковые настройки, перемещения плит, сверку заданий и распределение деталей. Важно оценить не только продолжительность этих действий, но и зависимость результата от опыта и внимательности одного сотрудника.
Дальнейшее решение зависит от источника нагрузки. Иногда достаточно изменить размещение материала или порядок выдачи заданий. В других случаях имеет смысл механизировать загрузку, позиционирование или выгрузку. Пильный центр рассматривают тогда, когда требуется связать несколько операций в один повторяемый процесс.
Сложно стабильно работать с партиями и заказами
При росте количества заказов усложняется управление их последовательностью. Похожие детали нельзя перепутать, а готовые комплекты должны вовремя поступать на кромкооблицовку, сверление и сборку.
Если порядок держится в основном на памяти оператора, нужно проверить подготовку заданий, маркировку и правила передачи деталей. Следующий шаг — описать путь одного типичного заказа от карты раскроя до следующего участка и отметить места, где информация теряется или требует ручной проверки.
Следующие операции ждут нужные детали
Простой кромкооблицовки, сверления или сборки может быть связан не с общим объёмом раскроя, а с тем, что детали выпускаются не в той последовательности. Участок способен показывать высокий суммарный результат и одновременно задерживать конкретные заказы.
Для решения нужно сопоставить график раскроя с потребностью следующих операций. Если проблему устраняет изменение очередности, новое оборудование может не потребоваться. Если участок физически не справляется с требуемой последовательностью и объёмом, это становится аргументом для сравнения другой технологии.
Маркировка и прослеживаемость становятся обязательными
Чем больше одновременно выполняемых заказов и похожих деталей, тем важнее однозначно связать каждую деталь с картой раскроя и последующими операциями. Ошибка идентификации может проявиться не на раскрое, а позднее, когда исправление уже требует повторного изготовления.
До выбора оборудования нужно определить, какие данные должны находиться на этикетке, где она печатается, кто её наносит и какие программы должны обмениваться заданиями. После этого можно проверять совместимость конкретной конфигурации, а не ограничиваться общей формулировкой о наличии маркировки.
Руководителю не хватает данных о простоях
Количество выпущенных деталей показывает результат, но не объясняет, почему участок выполнил именно такой объём. Для решения полезно видеть загрузку, ожидания, перенастройки, повторные операции и причины остановок.
Начать можно с простого журнала наблюдений по нескольким сменам. Его задача — не создать сложную систему отчётности, а отделить устойчивое ограничение от единичной ситуации. Если данных недостаточно, специалист LIGA может помочь определить минимальный набор показателей для сравнения вариантов.
Рост объёма требует всё больше ручного труда
Если увеличение программы выпуска каждый раз приводит к дополнительным сменам, перемещениям и ручному контролю, существующий процесс приближается к своему пределу. Это ещё не означает, что предприятию обязательно нужен пильный центр.
Следующий шаг — сравнить три сценария на одинаковом объёме: улучшение текущего процесса, частичную механизацию и переход к другой технологии раскроя. Такое сравнение показывает, где заканчивается организационный резерв и начинается потребность в оборудовании другого класса.
Варианты развития участка
У предприятия обычно есть несколько возможных решений. Их стоит рассматривать последовательно, а не начинать с выбора модели.
Улучшение действующего процесса
Этот вариант подходит, если основная потеря связана с планированием, размещением материала, очередностью заданий или передачей деталей. Изменения могут включать подготовку сменных заданий, новую схему хранения плит, стандартизацию настроек и понятные правила сортировки.
Результатом должно стать измеримое сокращение ожиданий или ручных перемещений. Если после изменений участок справляется с программой, замена станка может быть преждевременной.
Механизация отдельных операций
Иногда узкое место находится не в пилении, а в загрузке, перемещении или выгрузке плит. В этом случае можно отдельно рассмотреть подъёмные устройства, роликовые столы, системы подачи или другие средства механизации.
Такой сценарий требует проверки планировки, безопасности и совместимости с действующим оборудованием. Он может снизить физическую нагрузку и время вспомогательных операций без полной перестройки участка.
Переход к пильному центру
Пильный центр становится логичным вариантом, когда производству нужна повторяемая работа с партиями, управляемое позиционирование материала, стабильная последовательность заданий и возможность связать раскрой с маркировкой или цифровым контуром.
Подходящая конфигурация определяется по материалам, форматам плит, партиям, сменности, схеме загрузки и требованиям к дальнейшим операциям. Название класса оборудования само по себе не отвечает на вопрос, какой вариант нужен конкретному производству.
Автоматизированная ячейка или линия
Расширенная автоматизация имеет смысл, если производственная программа стабильна, объём подтверждён, а загрузка, хранение, раскрой, маркировка и передача деталей должны работать как единая система.
Такой проект требует отдельной оценки площади, инженерной инфраструктуры, программной интеграции и организации обслуживания. Для вводного сравнения его нельзя считать обязательным продолжением любого пильного центра.
Когда покупка может быть преждевременной
Пильный центр может не дать ожидаемого результата при небольшой и нерегулярной загрузке, отсутствии измерений или узком месте на другой операции. Новый станок также не исправит автоматически ошибки планирования, нехватку материала, несогласованность заданий и задержки после раскроя.
Отдельно нужно проверить готовность помещения и инфраструктуры: проходы, зоны загрузки, сервисное пространство, аспирацию, электроснабжение и безопасную работу персонала. Если эти условия не учтены, оборудование может быть технически подходящим, но неудобным для реального процесса.
Честный экспертный подбор допускает вывод, что возможностей действующего форматно-раскроечного станка пока достаточно. В таком случае результатом консультации становится план улучшений и перечень показателей, после которых вопрос о модернизации стоит пересмотреть.
Данные для первичной оценки
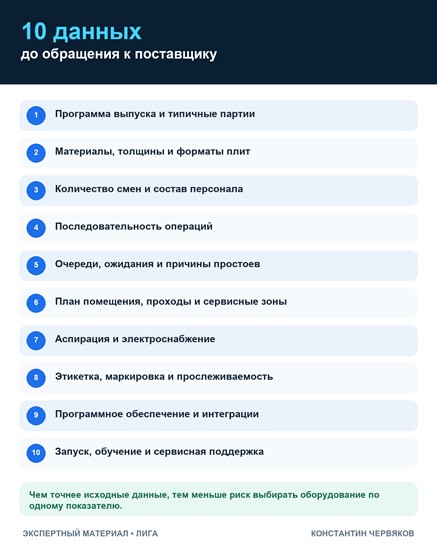
До обращения к поставщику полезно собрать следующую информацию:
- программу выпуска и типичные размеры партий;
- основные материалы, толщины и форматы плит;
- количество смен и состав персонала участка;
- последовательность операций от карты раскроя до передачи деталей дальше;
- фактические очереди, ожидания, перенастройки и причины простоев;
- план помещения с проходами, зонами загрузки и сервисного обслуживания;
- доступные параметры аспирации, электроснабжения и других инженерных систем;
- требования к этикетке, маркировке и прослеживаемости;
- используемое программное обеспечение и необходимые интеграции;
- требования к запуску, обучению персонала и сервисной поддержке.
Необязательно сразу готовить подробный документ. Для первого разговора достаточно программы выпуска, материалов, сменности, плана помещения и описания двух или трёх операций, на которых чаще всего возникают ожидания или ручные перемещения.
Путь от наблюдения к решению
Провести аудит участка
Аудит начинается с наблюдения за несколькими типичными сменами. Фиксируются пиление, подготовка заданий, перемещение материала, перенастройки, ожидания, маркировка и передача деталей. Результат аудита — схема текущего процесса и подтверждённое узкое место.
Специалист LIGA может помочь составить программу наблюдений, разобрать собранные данные и отделить ограничения оборудования от проблем планирования или внутрицеховой логистики.
Сравнить технологии
После определения ограничительного фактора сравнивают несколько сценариев: улучшение действующего участка, частичную механизацию, пильный центр и при необходимости более автоматизированную систему.
Для всех вариантов используют одинаковые критерии: производственную программу, ручные операции, площадь, персонал, интеграции, условия запуска и полную экономику проекта. Такое сравнение не позволяет заранее сделать выбор в пользу самой сложной модели.
Рассчитать проект
На следующем этапе уточняются компоновка, зоны загрузки и обслуживания, инженерные требования, состав оборудования, программные связи и порядок запуска. Экономику рассчитывают по фактической загрузке и стоимости текущих потерь, а не по универсальному сроку окупаемости.
Если исходных данных пока недостаточно, расчёт должен подсветить, какие показатели требуют замера. Это лучше, чем заполнять пробелы предположениями.
Проверить решение на практике
Когда между вариантами остаются сомнения, полезно согласовать демонстрацию или тестовый раскрой на типичных материалах и деталях предприятия. До теста определяют критерии оценки: качество результата, последовательность операций, удобство работы, маркировку и требования к исходным данным.
Тест не заменяет расчёт всего потока, но помогает проверить спорные предположения до принятия решения.
Сформировать техническое задание
Финальным результатом становится техническое задание, в котором описаны исходная ситуация, ограничение, требуемое изменение процесса, конфигурация, планировка, интеграции, критерии приёмки и условия запуска.
С таким документом клиент сравнивает предложения по одной задаче и понимает, за какие элементы решения он платит.
Ответы на частые вопросы
Пильный центр всегда производительнее форматно-раскроечного станка?
Нет универсального ответа. Пильный центр может сократить часть ручных действий и сделать процесс более повторяемым, но итог зависит от производственной программы, загрузки, логистики плит, персонала и согласованности последующих операций.
Если текущий станок большую часть времени ждёт материал или задание, увеличение скорости пиления не обязательно повысит выпуск участка. Сначала нужно разделить время смены на полезную работу и ожидание, затем сравнить варианты на одинаковом наборе заказов.
Логичный следующий шаг — провести короткий аудит и определить, какое ограничение нужно устранить. С этими данными специалист LIGA сможет сравнить технологии применительно к реальному потоку.
Можно ли выбирать оборудование по техническим характеристикам?
Характеристики нужны, чтобы проверить соответствие уже сформулированной задаче. Если задачи нет, отдельные цифры трудно интерпретировать: один и тот же параметр имеет разную ценность для небольших партий, серийной работы, разных материалов и схем загрузки.
Сначала определяют требуемое изменение процесса: сократить ручное позиционирование, обеспечить последовательность партий, связать деталь с заказом или убрать ожидание следующих участков. После этого характеристики становятся критериями проверки, а не набором максимальных значений.
Следующий шаг — подготовить краткую матрицу требований и по ней сравнивать конфигурации. LIGA может помочь перевести производственную задачу в такую матрицу и отметить параметры, которые нужно подтвердить тестом или официальной документацией.
Подойдёт ли пильный центр небольшому цеху?
Размер предприятия сам по себе не определяет решение. Небольшому цеху пильный центр может быть полезен при устойчивой загрузке, большом количестве повторяющихся действий, дефиците персонала или высоких требованиях к последовательности заказов. При нерегулярной работе и небольшом объёме его возможности могут остаться невостребованными.
Особенно важно проверить площадь с учётом загрузки, проходов и обслуживания. Компактный станок на плане ещё не означает, что весь процесс удобно разместится в помещении.
Логичный следующий шаг — передать специалисту план участка, сменность, типичные партии и перечень материалов. На их основе можно понять, какие сценарии стоит рассчитывать, а какие сразу исключить.
Что делать, если нет готового технического задания?
Отсутствие технического задания нормально на первом этапе. Клиент лучше поставщика знает свою продукцию и текущие проблемы, но не обязан заранее переводить их в параметры оборудования.
Для начала достаточно описать выпускаемую мебель, материалы, типичные партии, количество смен и операции, на которых возникают ожидания. Специалист LIGA может задать уточняющие вопросы, структурировать ответы и подготовить предварительные требования к участку.
Следующий шаг — провести первичный разбор исходных данных. Его результатом должен быть перечень недостающих измерений и несколько вариантов решения, а не немедленный выбор модели.
Как оценить экономику проекта?
Экономику нельзя обосновать только паспортной производительностью. Нужно учитывать фактическую загрузку, ручные операции, ожидания, повторное изготовление, персонал, внедрение, инфраструктуру и влияние участка на следующие этапы производства.
Расчёт полезно делать по нескольким сценариям и явно указывать исходные данные. Если часть показателей неизвестна, их помечают как «требующие замера». Универсальный срок окупаемости без условий не помогает принять решение.
Логичный следующий шаг — согласовать метод расчёта и собрать недостающие показатели. После этого можно сравнивать не цену отдельных станков, а полную стоимость изменения процесса.
Что клиент получает после аудита?
Хороший аудит не заканчивается общей рекомендацией купить более производительное оборудование. Клиент должен получить схему текущего процесса, подтверждённое ограничение, варианты решения, перечень необходимых измерений и понятные критерии выбора.
Если требуется новый проект, к этому добавляются предварительная компоновка, требования к инфраструктуре, интеграциям, тестированию и запуску. Если замена не нужна, фиксируются организационные улучшения и условия, при которых вопрос стоит рассмотреть повторно.
Следующий шаг после аудита зависит от результата: сравнить технологии, рассчитать проект, провести тест или улучшить текущий участок. Специалист LIGA помогает выбрать этот шаг и подготовить материалы для обоснованного решения.
Экспертный подбор решения в LIGA
Обращение к специалисту не требует готового технического задания. Для начала можно направить краткое описание производства, материалы, типичные партии, сменность, план помещения и проблемные операции.
На первичном разборе можно определить:
- относится ли ограничение к оборудованию или к организации процесса;
- какие варианты решения стоит сравнивать;
- каких данных не хватает для расчёта;
- требуется ли аудит, проектирование компоновки или тест;
- по каким критериям принимать итоговое решение.
Цель экспертного подбора — это не свести разговор к одной модели, а помочь клиенту понять задачу, проверить возможные решения и выбрать следующий шаг с учётом реального производства.
Итоговый следующий шаг
Если вы видите один или несколько описанных признаков, начните с короткого описания участка и двух или трёх типичных смен. Необязательно самостоятельно готовить расчёт или техническое задание.
Направьте исходные данные специалисту LIGA. Мы поможем определить главное ограничение, сравнить доступные сценарии и решить, что нужно делать дальше: улучшить текущий процесс, провести аудит, рассчитать проект, согласовать тест или перейти к подбору оборудования.
Такой порядок действий снижает риск преждевременной покупки и позволяет обсуждать оборудование в контексте конкретной производственной бизнес-задачи.
Эксперт материала: Константин Червяков, категорийный менеджер компании LIGA
Рабочий телефон: +7 (926) 429-65-32
Электронная почта: ckv@ligamachinery.com